Europäische Union

2001/507/EG: Beschluss des Rates vom 26. Juni 2001 über den Beitritt der Europäischen Gemeinschaft zu der Regelung Nr. 109 der Wirtschaftskommission für Europa der Vereinten Nationen über die Genehmigung der Herstellung runderneuerter Luftreifen für Nutzfahrzeuge und ihre Anhänger

Konsolidierte Fassung

Konsolidierungsdatum: 2006-07-04

Quellenkennung: 32001D0507(01). Spätere Änderungen sind nicht automatisch in dieser Fassung enthalten.

Zur amtlichen Quelle ↗

Originaldateien und Anlagen
Weitere gespeicherte Fassungen

Durchsuchbarer Text in vereinfachter Darstellung. Tabellen, Abbildungen und verbindliche Gestaltung bitte anhand der Originaldateien prüfen.

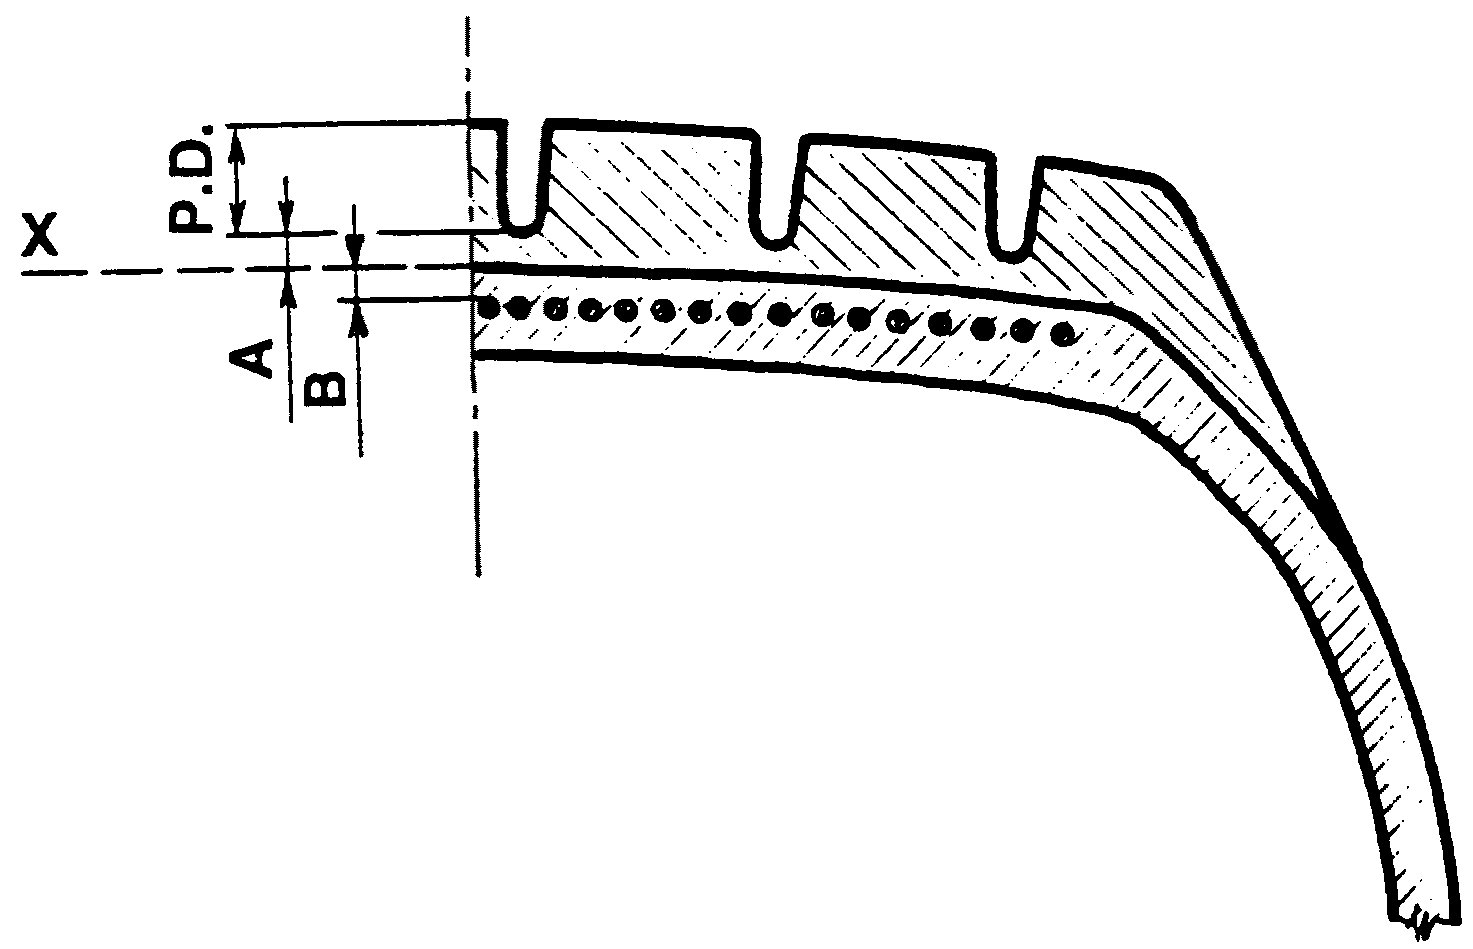
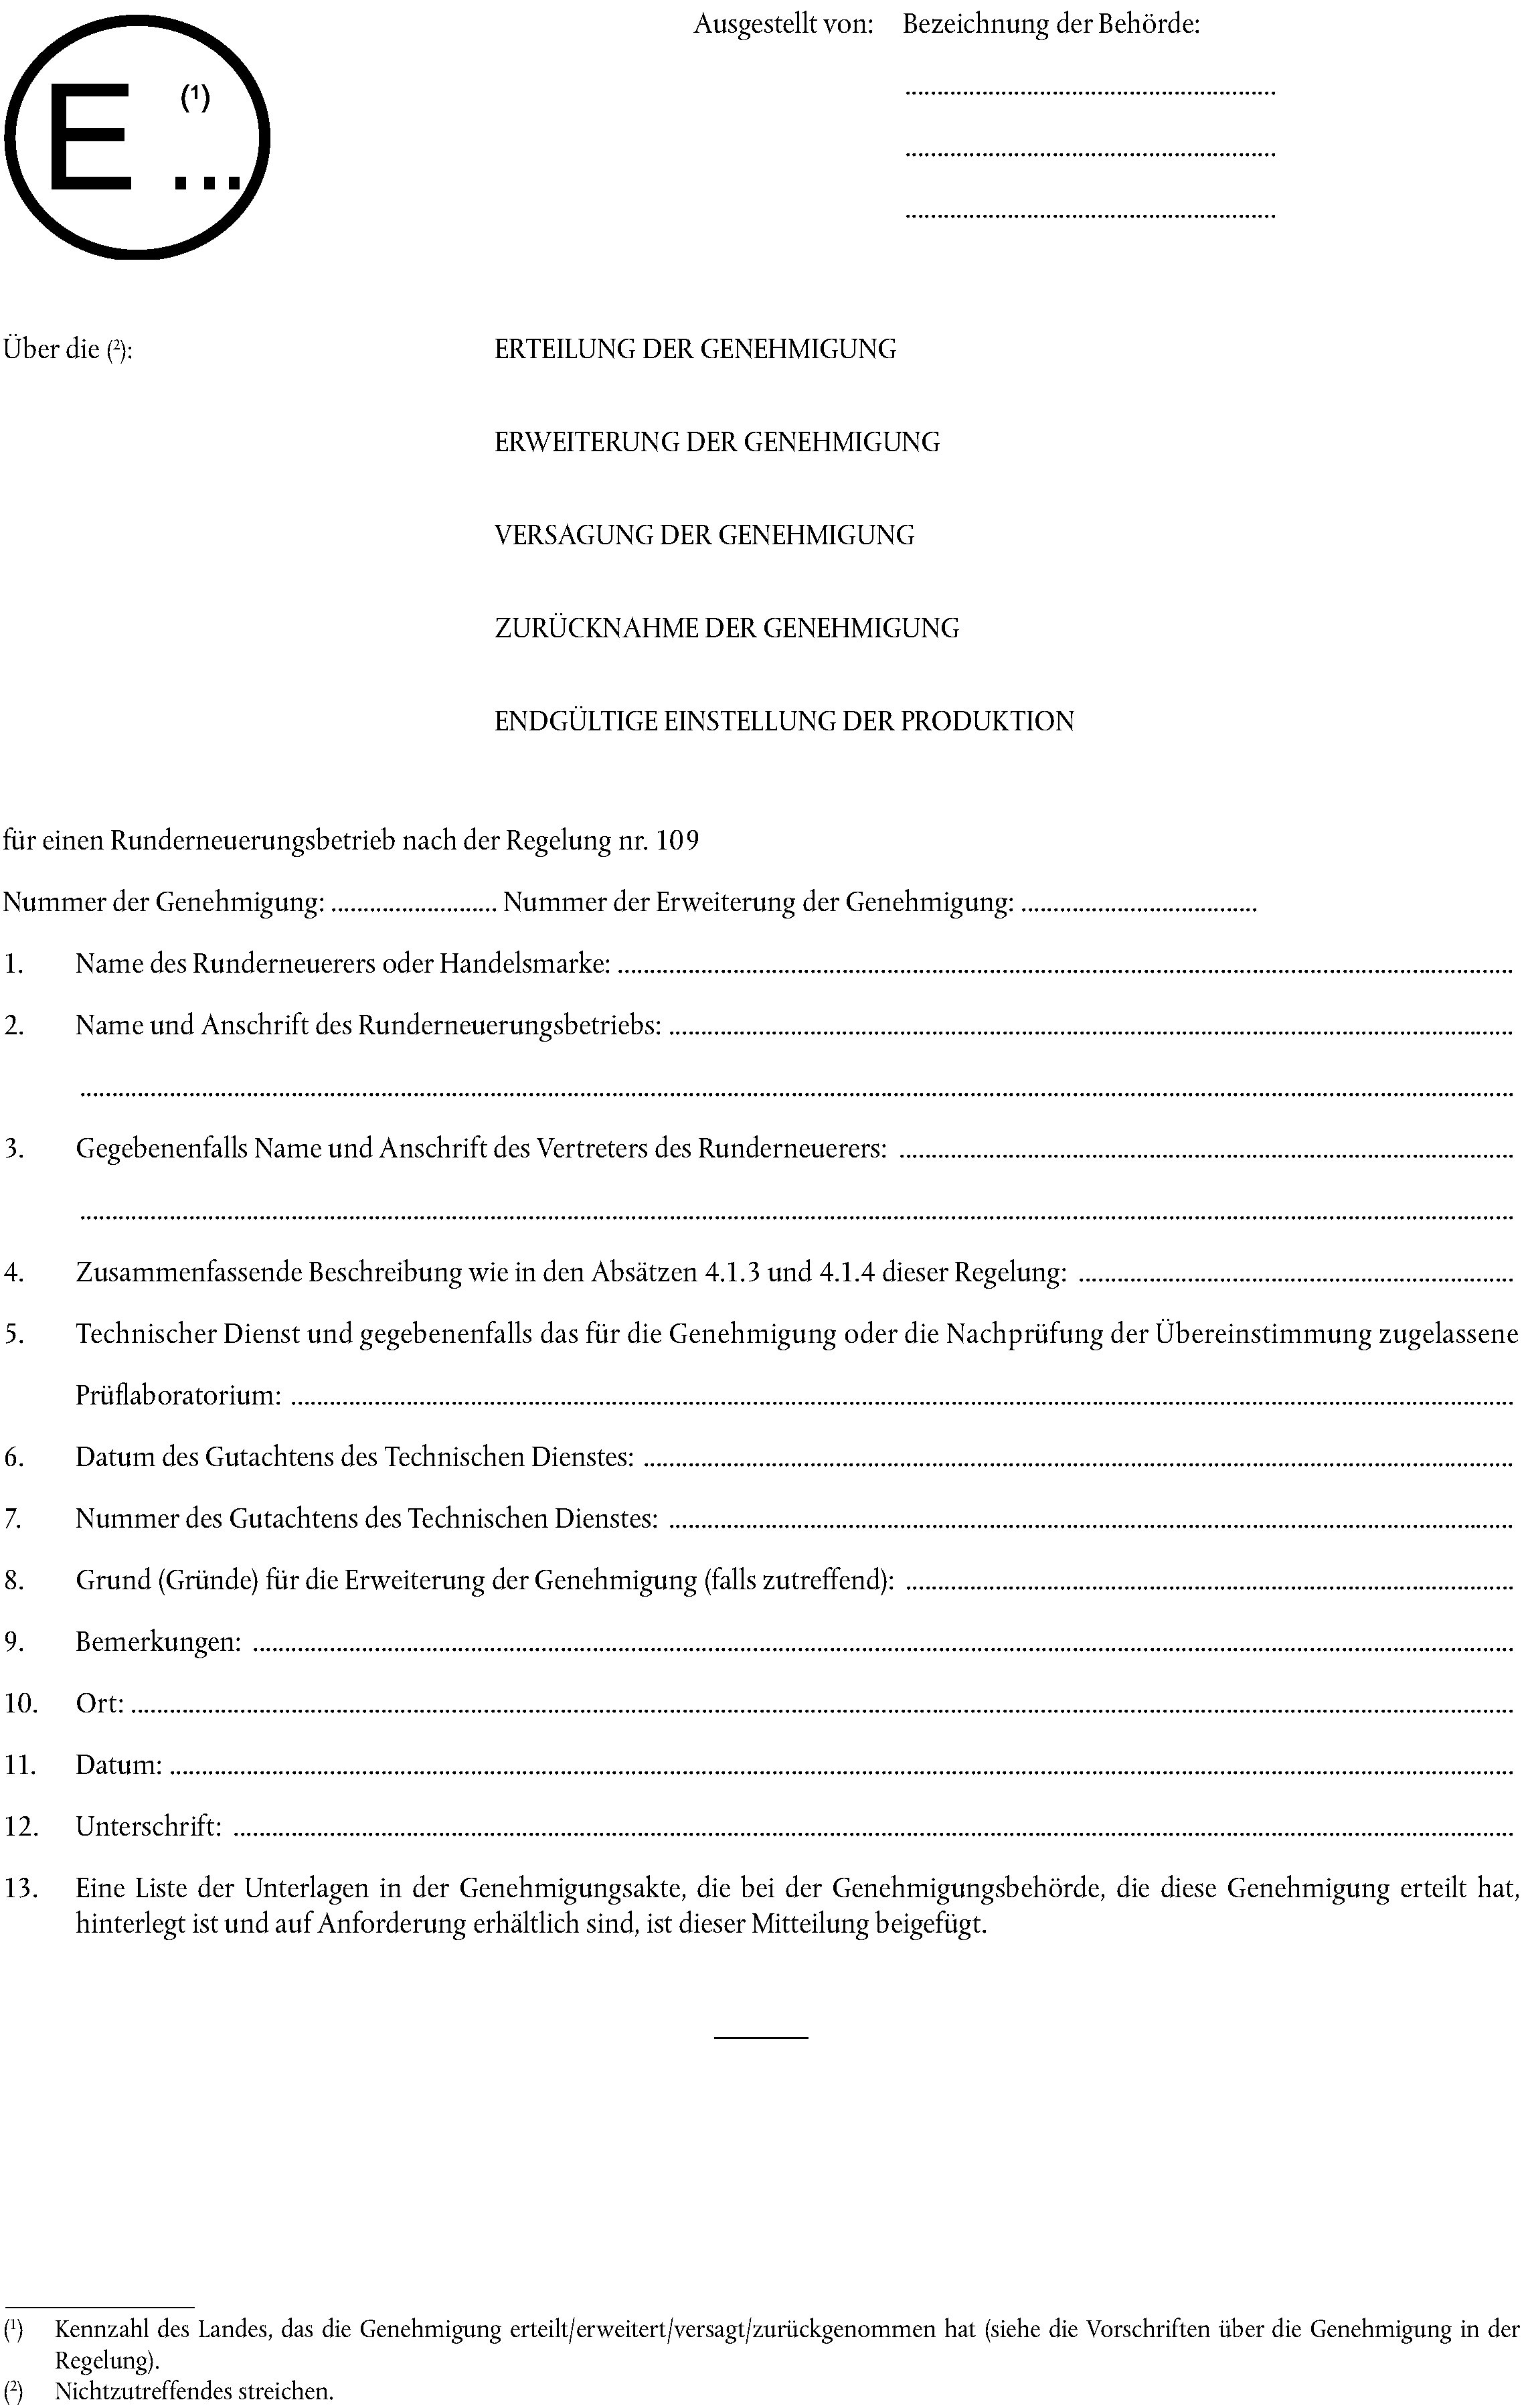
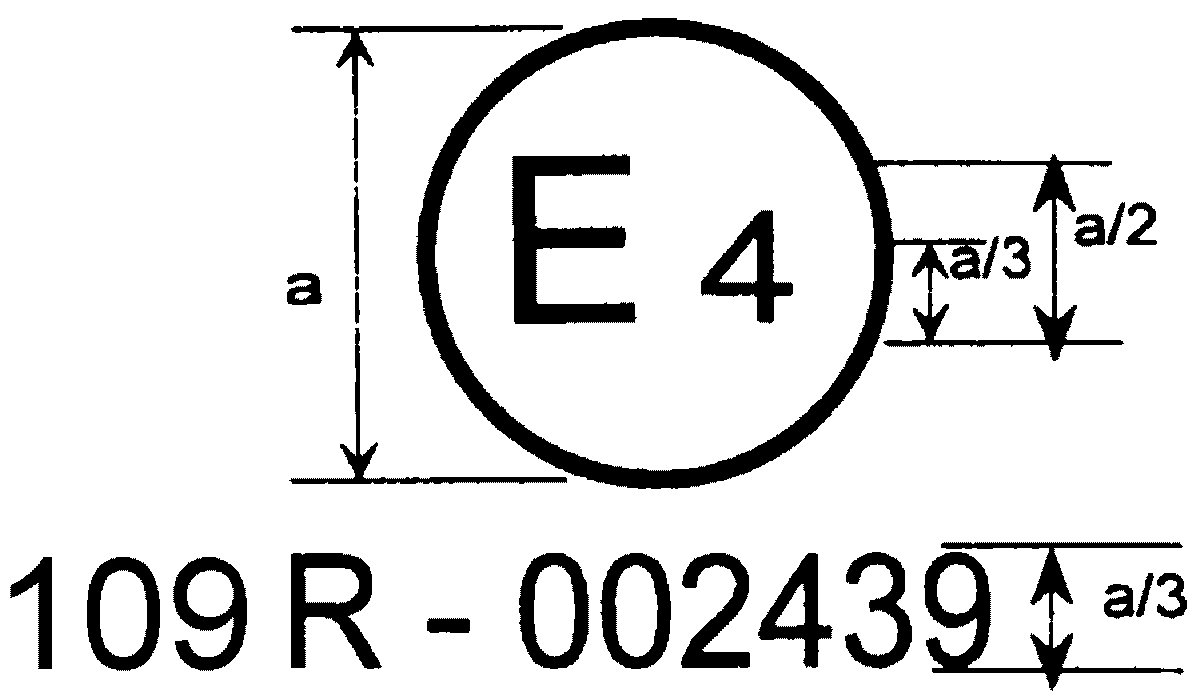
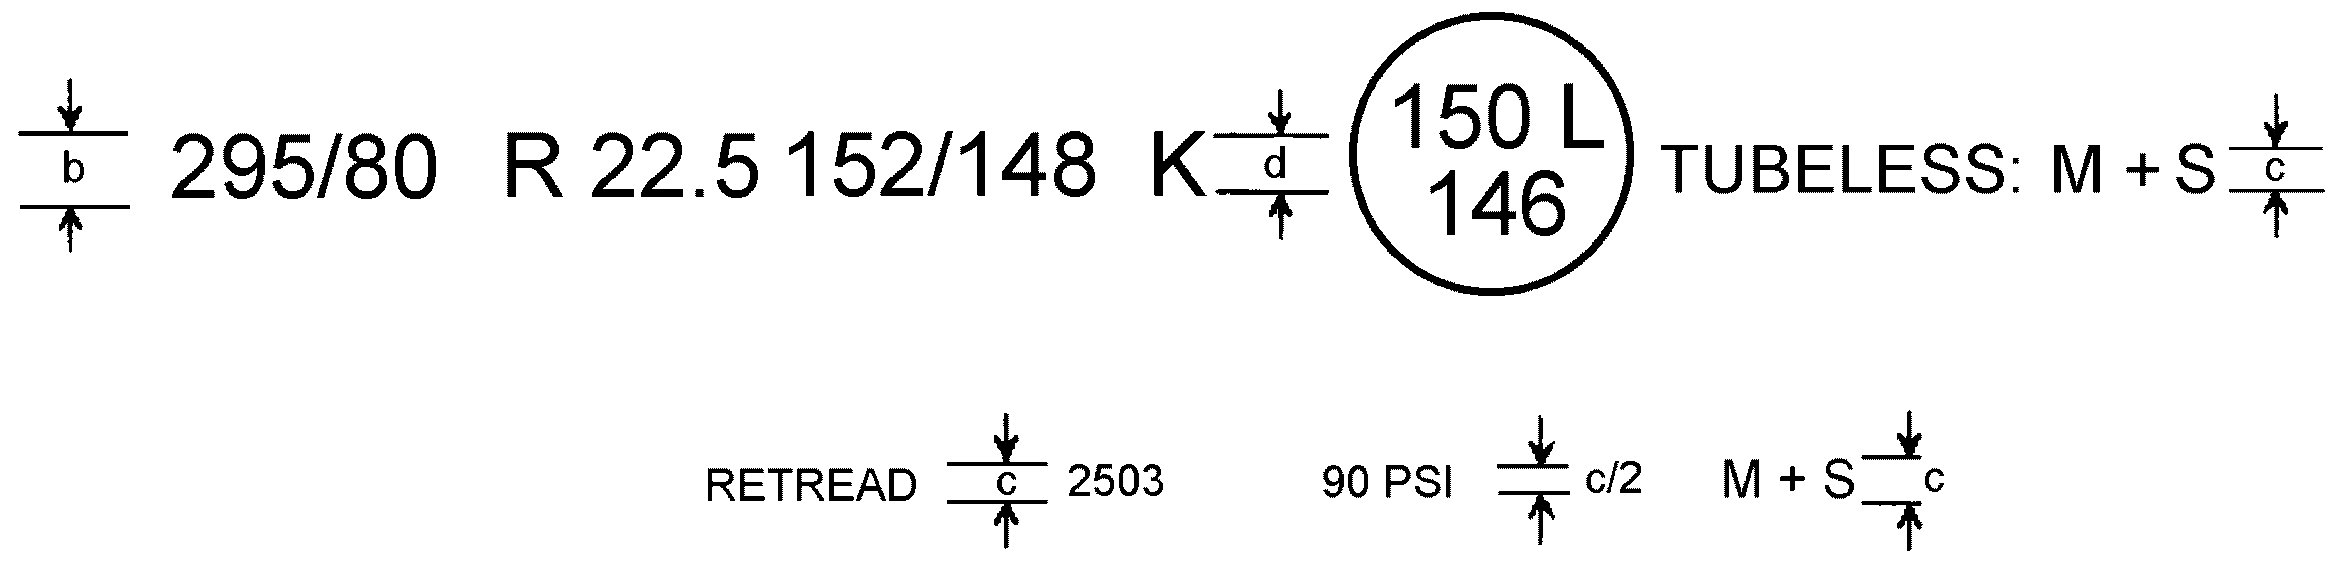
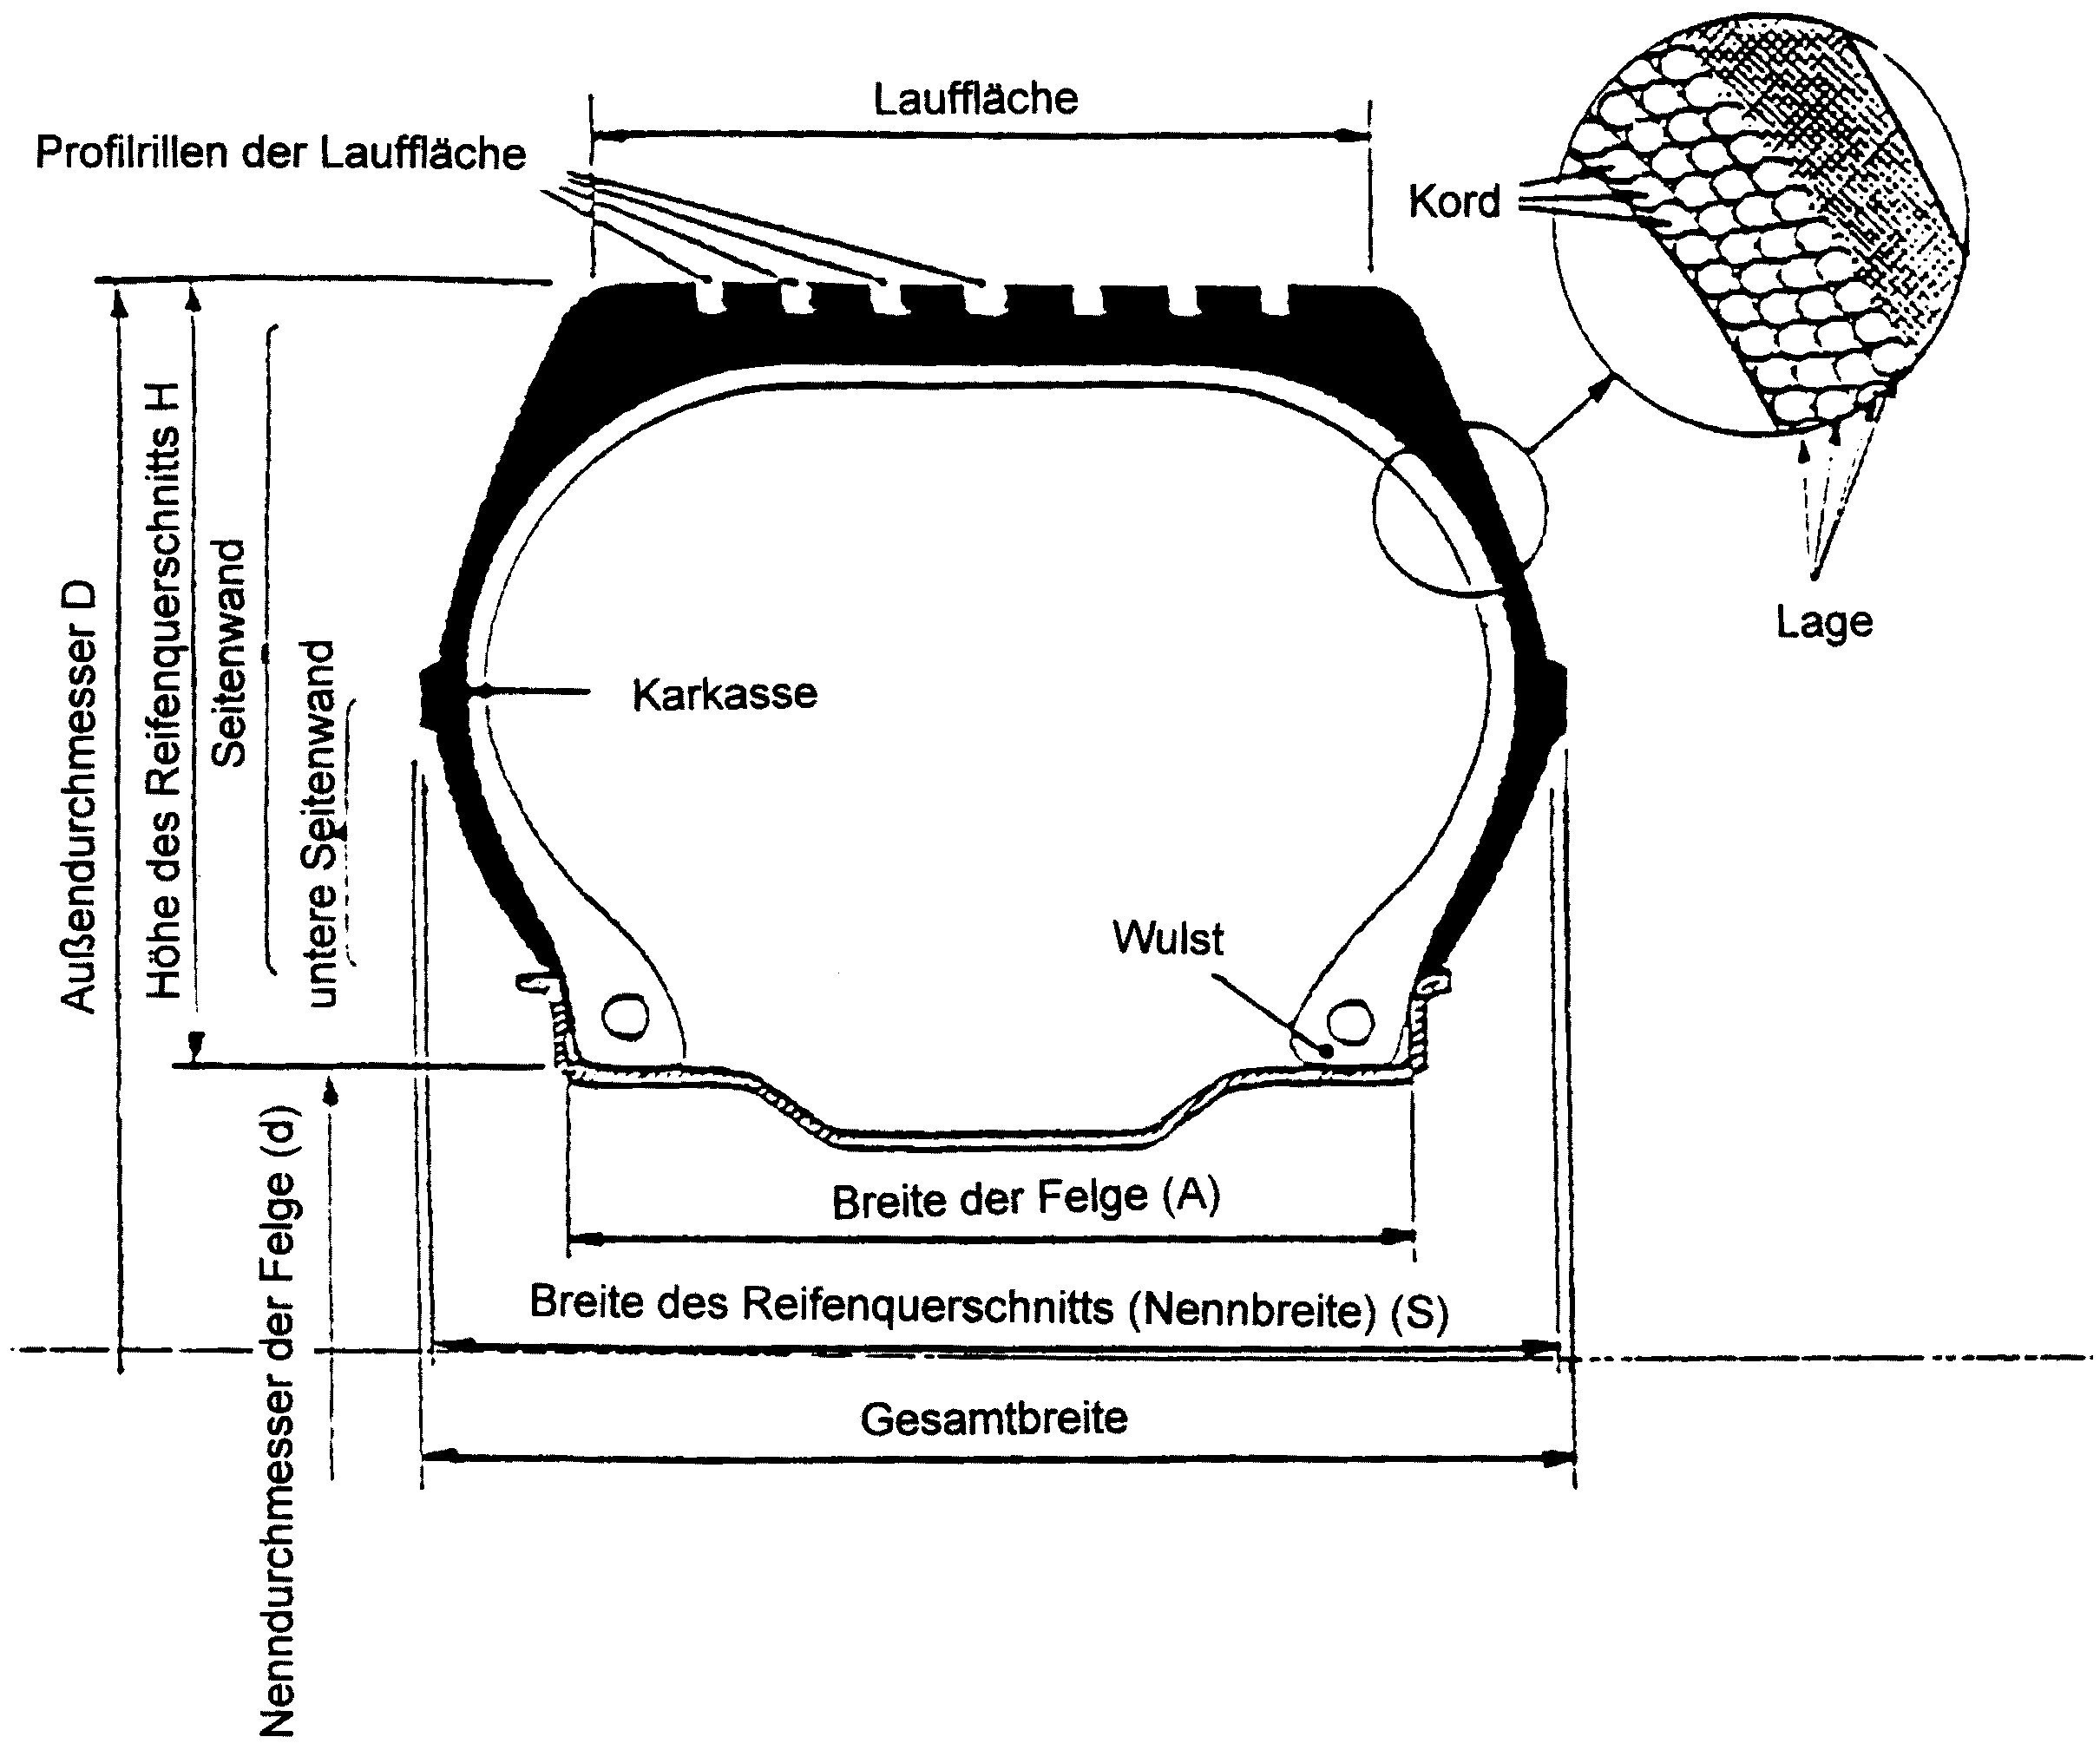
ür die Runderneuerung entstehen. 5.4. Vor Erteilung der Genehmigung muss der Behörde nachgewiesen werden, dass die runderneuerten Reifen dieser Regelung entsprechen und die in den Absätzen 6.5 und 6.6 vorgeschriebenen Prüfungen an mindestens 5, aber nicht unbedingt mehr als 20 Mustern runderneuerter Reifen, die für die Baureihe der von dem Runderneuerungsbetrieb aufbereiteten Reifen repräsentativ sind, erfolgreich durchgeführt worden sind. 5.5. Bei jedem Fehler, der bei Prüfungen aufgezeichnet wird, sind zwei weitere Muster des Reifens mit den gleichen technischen Daten zu prüfen. Genügen eines oder beide dieser zweiten beiden Muster den Anforderungen nicht, so sind zwei letzte Muster zu prüfen. Genügen eines oder beide der letzten beiden Muster den Anforderungen nicht, so ist der Antrag auf Erteilung einer Genehmigung für den Runderneuerungsbetrieb abzulehnen. 5.6. Sind alle Vorschriften dieser Regelung eingehalten, dann ist die Genehmigung zu erteilen und jedem genehmigten Runderneuerungsbetrieb eine Genehmigungsnummer zuzuteilen. Die ersten beiden Ziffern dieser Nummer bezeichnen die Änderungsserie mit den neuesten, wichtigsten technischen Änderungen, die zum Zeitpunkt der Erteilung der Genehmigung in die Regelung aufgenommen sind. Der Genehmigungsnummer ist die Angabe „109R“ voranzustellen, die besagt, dass die Genehmigung für einen Reifen gilt, der nach den Vorschriften dieser Regelung runderneuert wurde. Dieselbe Behörde darf diese Nummer keiner anderen Fertigungsanlage nach dieser Regelung mehr zuteilen. 5.7. Über die Erteilung oder Erweiterung oder Versagung oder Zurücknahme einer Genehmigung oder die endgültige Einstellung der Produktion nach dieser Regelung sind die Vertragsparteien des Übereinkommens von 1958, die diese Regelung anwenden, mit einem Mitteilungsblatt zu unterrichten, das dem Muster in Anhang 1 dieser Regelung entspricht. 5.8. An jedem runderneuerten Reifen, der dieser Regelung entspricht, ist an der in Absatz 3.3 genannten Stelle zusätzlich zu den nach Absatz 3.2 vorgeschriebenen Aufschriften ein internationales Genehmigungszeichen anzubringen, bestehend aus: 5.8.1. einem Kreis, in dem sich der Buchstabe „E“ und die Kennzahl des Landes befinden, das die Genehmigung erteilt hat ( 8 ), und 5.8.2. einer Genehmigungsnummer nach Absatz 5.6. 5.9. Anhang 2 dieser Regelung enthält ein Beispiel für die Anordnungen des Genehmigungszeichens. 6.   VORSCHRIFTEN 6.1. Reifen dürfen nicht zur ersten Runderneuerung angenommen werden, wenn sie nicht genehmigt worden sind und keine Kennzeichnung „E“ oder „e“ tragen; diese Anforderung ist erst ab dem 1. Januar 2000 verbindlich. 6.2. Vor der Runderneuerung müssen folgende Bedingungen erfüllt sein: 6.2.1. Die Reifen müssen vor der Kontrolle sauber und trocken sein. 6.2.2. Vor dem Abrauen muss jeder Reifen sowohl innen als auch außen gründlich untersucht werden, um sicherzustellen, dass er für die Runderneuerung geeignet ist. 6.2.3. Reifen mit sichtbaren Schäden, die durch Überbeanspruchung oder zu niedrigen Luftdruck entstanden sind, dürfen nicht runderneuert werden. 6.2.4. Reifen mit folgenden Schäden dürfen nicht zur Runderneuerung angenommen werden: 6.2.4.1. Allgemeines: a) irreparable Risse im Gummi bis zur Karkasse, b) Karkassenbruch, c) Schäden durch starke Einwirkung von Öl oder Chemikalien, d) beschädigter oder gebrochener Wulstkern, e) vorherige Reparaturen zur Beseitigung von Schäden außerhalb festgelegter Grenzen — siehe Absatz 5.3. 6.2.4.2 Schäden außerhalb festgelegter Grenzen — siehe Absatz 5.3: a) Verletzungen der Karkasse oder Schäden nach der Vorbereitung für die Reparatur, b) mehrere Schäden in zu geringen Abständen, c) starke Beschädigung der Innenbeschichtung, d) Beschädigung des Wulstes, e) freiliegende Kordfäden der Karkasse, f) lose Kordfäden, g) Ablösung der Lagen des Gürtels, h) dauerhaft verformte oder abgeknickte (stählerne) Kordfäden der Karkasse, i) Risse oberhalb des Wulstes entlang dem Reifenumfang, j) korrodierte Stahlkordfäden oder korrodierter Wulstdraht. 6.3. Vorbereitung: 6.3.1. Nach dem Abrauen und vor dem Aufbringen des neuen Materials muss jeder Reifen mindestens außen erneut gründlich überprüft werden, um sicherzustellen, dass er immer noch für die Runderneuerung geeignet ist. 6.3.2. Die gesamte Fläche, auf die neues Material aufgebracht werden soll, muss ohne Überhitzung vorbereitet worden sein. An der abgerauten Oberfläche dürfen keine tiefen Verletzungen oder loses Material vorhanden sein. 6.3.3. Soll vorvulkanisiertes Material verwendet werden, so müssen die Umrisse des vorbereiteten Bereichs den Vorschriften des Materialherstellers entsprechen. 6.3.4. Schäden, die während des Abrauens entstehen, dürfen nicht über die festgelegten Grenzen hinausgehen, siehe Absatz 5.3, und müssen behoben werden. 6.3.5. Beschädigungen durch Abrauen an Diagonalreifen dürfen nicht über die äußerste Karkassenlage im Scheitelbereich der Lauffläche hinausgehen. Es ist davon auszugehen, dass die erste Lage, auf die man stößt, eine Karkassenlage ist, außer wenn ein Zwischenbau eindeutig identifiziert werden kann. Ist ein Zwischenbau vorhanden, dann ist eine stellenweise Beschädigung zulässig. 6.3.6. Eine stellenweise Beschädigung des Gürtels von Radialreifen durch Abrauen ist zulässig. Bei größeren Schäden dürfen der gesamte Gürtel oder Abschnitte des Gürtels ersetzt werden. Ist ein Schutzzwischenbau vorhanden und kann eindeutig als solcher identifiziert werden, dann darf er im Falle einer Beschädigung entfernt werden und braucht nicht erneuert zu werden. 6.3.7. Freiliegende Stahlteile müssen so schnell wie möglich mit einem geeigneten Werkstoff nach den Angaben des Herstellers dieses Werkstoffs behandelt werden. 6.4. Runderneuerung: 6.4.1. Der Runderneuerer muss sicherstellen, dass entweder der Hersteller oder der Zulieferer von Reparaturmaterial, einschließlich Flicken, dafür verantwortlich ist, dass a) die Verfahren für die Verwendung und Lagerung auf Wunsch des Runderneuerers in der Sprache des Landes beschrieben werden, in dem die Materialien verwendet werden sollen; b) die begrenzten Beschädigungen, für deren Reparatur die Materialien bestimmt sind, auf Wunsch des Runderneuerers in der Sprache des Landes dargestellt werden, in dem die Materialien verwendet werden sollen; c) verstärkte Flicken für Reifen, wenn sie bei der Reparatur von Karkassen ordnungsgemäß verwendet werden, für diesen Zweck geeignet sind; d) die Flicken dem zweifachen vom Reifenhersteller angegebenen maximalen Reifendruck standhalten können; e) alle anderen Reparaturmaterialien für diesen Verwendungszweck geeignet sind. 6.4.2. Der Runderneuerer ist dafür verantwortlich, dass das Reparaturmaterial ordnungsgemäß verwendet wird und bei der Reparatur keine Schäden entstehen, die die Reifenlebensdauer beeinträchtigen. 6.4.3. Der Bereich um eine mit verstärktem Reparaturmaterial ausgebesserte schadhafte Stelle an einer Seitenwand oder Schulter eines Radialreifens darf sich leicht wölben, wenn der Reifen aufgezogen und bis zu dem empfohlenen Betriebsdruck aufgepumpt wird. Es sind Reparaturmaterialien zu verwenden, bei denen die Höhe der Wölbung aufgrund ihrer physikalischen Eigenschaften höchstens 4 mm beträgt. 6.4.4. Der Runderneuerer muss sicherstellen, dass entweder der Hersteller oder der Zulieferer des Laufflächen- und Seitenwandmaterials Anweisungen zur Lagerung und Verwendung des Materials zur Verfügung stellt, damit die Materialeigenschaften erhalten bleiben. Auf Wunsch des Runderneuerers sollen diese Angaben in der Sprache des Landes abgefasst werden, in dem die Materialien verwendet werden. 6.4.5. Der Runderneuerer muss sicherstellen, dass Angaben über das Reparaturmaterial und/oder die Mischung in einer Bescheinigung des Herstellers oder des Zulieferers aufgeführt sind. Die Mischung muss für den Verwendungszweck des Reifens geeignet sein. 6.4.6. Der bearbeitete Reifen muss nach Abschluss aller Arbeiten im Zusammenhang mit der Reparatur und dem Aufbringen des Materials so schnell wie möglich, jedoch spätestens entsprechend den Angaben des Materialherstellers, vulkanisiert werden. 6.4.7. Der Reifen muss für die Dauer und bei der Temperatur und dem Druck, die für das verwendete Material und die Verarbeitungseinrichtung geeignet und angegeben sind, vulkanisiert werden. Die Abmessungen der Heizform müssen der Dicke des neuen Materials und der Größe des abgerauten Reifens entsprechen. 6.4.8. Die Dicke des Originalmaterials nach dem Abrauen und die mittlere Dicke jedes neuen Materials unter dem Laufflächenprofil nach der Runderneuerung müssen den Angaben in den Absätzen 6.4.8.1 und 6.4.8.2 entsprechen. 6.4.8.1. Bei Radialreifen (Werte in mm): 3 ≤ (A+B) ≤ 13 (min. 3,0  mm; max. 13,0  mm) A ≥ 2 (min. 2,0  mm) B ≥ 0 (min. 0,0  mm) P.D. = Profiltiefe X = Abraulinie A = mittlere Dicke des neuen Materials unter dem Laufflächenprofil B = Mindestdicke des Originalmaterials über dem Gürtel nach dem Abrauen 6.4.8.2. Bei Diagonalreifen: Die Dicke des Originalmaterials über dem Zwischenbau muss ≥ 0,80  mm sein. Die mittlere Dicke des neuen Materials über der Linie der abgerauten Reifendecke muss ≥ 2,00  mm sein. Die Dicke des Originalmaterials und des neuen Materials unter dem Profilrillengrund muss zusammengenommen ≥ 3,00 mm und ≤ 13,00  mm sein. 6.4.9. Die Betriebskennung eines runderneuerten Reifens darf weder das Symbol für eine höhere Geschwindigkeitskategorie noch eine höhere Tragfähigkeitskennzahl als die für den Originalreifen festgelegte enthalten, es sei denn, dem Hersteller des Originalreifens wurde eine Genehmigung erteilt, nach der dieselbe Karkasse mit der geänderten Verwendungsangabe verwendet werden kann. Über eine solche Höherstufung einer Originalkarkasse muss eine Genehmigungsbehörde die Runderneuerungsbetriebe und die anderen Vertragsparteien des Übereinkommens von 1958 unterrichten (siehe Artikel 5 des Übereinkommens über die Annahme einheitlicher technischer Vorschriften für Radfahrzeuge, Ausrüstungsgegenstände und Teile, die in Radfahrzeuge(n) eingebaut und/oder verwendet werden können, und die Bedingungen für die gegenseitige Anerkennung von Genehmigungen, die nach diesen Vorschriften erteilt wurden — Dokument E/ECE/324-E/ECE/TRANS/505/Rev.2). Für diese Mitteilung ist das Formblatt zu verwenden, das in der Regelung Nr. 54 Anhang 1 wiedergegeben ist. 6.4.10. Die Höherstufung der Betriebskennung nach Absatz 6.4.9 ist nur bei der ersten Runderneuerung eines Originalreifens zulässig. Bei Reifen, die bereits runderneuert wurden, darf weder das Symbol für die Geschwindigkeitskategorie noch die Tragfähigkeitskennzahl höher als die auf der abgefahrenen Reifendecke angebrachte Angabe eingestuft werden. 6.5. Überprüfung: 6.5.1. Nach dem Vulkanisieren muss jeder runderneuerte Reifen, während er noch warm ist, überprüft werden, um sicherzustellen, dass er keine offensichtlichen Mängel aufweist. Während der Runderneuerung oder danach muss der Reifen zur Prüfung bis zu einem Druck von mindestens 1,5  bar aufgepumpt werden. Wird am Reifenprofil ein offensichtlicher Mangel festgestellt (zum Beispiel Blasen, Laufflächenmulden usw.), dann muss der Reifen besonders geprüft werden, damit die Ursache dieses Mangels festgestellt werden kann. 6.5.2. Vor, während oder nach der Runderneuerung muss der Reifen mindestens einmal nach einem geeigneten Prüfverfahren auf Unversehrtheit seiner Struktur geprüft werden. 6.5.3. Zum Zweck der Qualitätskontrolle muss eine Anzahl runderneuerter Reifen einer zerstörenden oder zerstörungsfreien Prüfung unterzogen werden. Die Zahl der geprüften Reifen und die Ergebnisse sind aufzuzeichnen. 6.5.4. Nach der Runderneuerung müssen die Abmessungen des runderneuerten Reifens, wenn sie nach den Vorschriften des Anhangs 6 dieser Regelung ermittelt werden, entweder den nach den Verfahren nach Absatz 7 berechneten oder den in Anhang 5 dieser Regelung aufgeführten Abmessungen entsprechen. Es ist zu beachten, dass der größte Außendurchmesser eines runderneuerten Reifens bis zu 1,5  % größer sein darf als der größte Außendurchmesser, den die Regelung Nr. 54 für einen neuen Originalreifen zulässt. 6.6. Leistungsprüfung: 6.6.1. Runderneuerte Reifen nach dieser Regelung müssen den Anforderungen der Belastungs–/Geschwindigkeits-Dauerprüfung nach Anhang 7 dieser Regelung entsprechen. 6.6.2. Ein runderneuerter Reifen, der nach der Belastungs-/Geschwindigkeits-Dauerprüfung keine Laufflächen-, Lagen- oder Kordablösung, keine Stollenausbrüche oder keinen Kordbruch aufweist, hat die Prüfung bestanden. 6.6.3. Der sechs Stunden nach der Belastungs-/Geschwindigkeits-Dauerprüfung gemessene Außendurchmesser des Reifens darf nicht um mehr als ± 3,5  % von dem vor der Prüfung gemessenen Außendurchmesser abweichen. 7.   ANFORDERUNGEN 7.1. Bei runderneuerten Reifen nach dieser Regelung müssen folgende Abmessungen eingehalten sein: 7.1.1. Querschnittsbreite: 7.1.1.1. Die Querschnittsbreite ist nach folgender Formel zu berechnen: S = S1 + K (A - A1) Dabei sind: S die tatsächliche Querschnittsbreite in Millimetern, an der Prüffelge gemessen; S1 der Wert der auf die Messfelge bezogenen „Konstruktions-Querschnittsbreite“ nach der internationalen Reifennorm, die von dem Runderneuerer für die betreffende Reifengröße angegeben ist; A die Breite der Prüffelge in Millimetern; A1 die Breite der Messfelge in Millimetern nach der internationalen Reifennorm, die von dem Runderneuerer für die betreffende Reifengröße angegeben ist; K ein Faktor mit dem Wert 0,4 . 7.1.2. Außendurchmesser: 7.1.2.1. Der theoretische Außendurchmesser eines runderneuerten Reifens ist nach folgender Formel zu berechnen: D = d + 2H Dabei sind: D der theoretische Außendurchmesser in Millimetern; d der Zahlenwert nach Absatz 2.21.3 in Millimetern; H die Nennquerschnittshöhe in Millimetern und ist gleich Sn multipliziert mit 0,01 Ra; dabei sind: Sn die Nennquerschnittsbreite in Millimeter; Ra das Nennquerschnittsverhältnis. Alle oben genannten Symbole entsprechen den Angaben in der Größenbezeichnung der Reifen nach Absatz 2.21, die nach Absatz 3.2.2 auf der Seitenwand des Reifens angebracht sein muss. 7.1.2.2. Jedoch ist für Reifen, deren Bezeichnung in der ersten Spalte der Tabellen in Anhang 5 der ECE-Regelung Nr. 54 angegeben ist, der Außendurchmesser der in diesen Tabellen angegebene Durchmesser. 7.1.3. Verfahren zur Messung runderneuerter Reifen: 7.1.3.1. Die Abmessungen runderneuerter Reifen sind nach den Verfahren in Anhang 6 dieser Regelung zu bestimmen. 7.1.4. Anforderungen an die Querschnittsbreite: 7.1.4.1. Die tatsächliche Gesamtbreite darf unter der Querschnittsbreite oder den Querschnittsbreiten liegen, die nach den Vorschriften des Absatzes 7.1 ermittelt werden. 7.1.4.2. Die tatsächliche Gesamtbreite darf außerdem den oder die nach Absatz 7.1 ermittelten Werte um folgende Prozentsätze übersteigen: 4 % bei Radialreifen und 8 % bei Diagonalreifen und Gürtelreifen mit Diagonalkarkasse. Bei Reifen mit einer Querschnittsbreite von mehr als 305 mm, die für eine Doppelbereifung (Zwillingsbereifung) vorgesehen sind, darf der tatsächliche Wert den Nennwert oder die Nennwerte höchstens um folgende Prozentsätze übersteigen: 2 % bei Radialreifen und 4 % bei Diagonalreifen und Gürtelreifen mit Diagonalkarkasse. 7.1.5 Anforderungen an den Außendurchmesser: 7.1.5.1. Der tatsächliche Außendurchmesser eines runderneuerten Reifens darf nicht außerhalb der Werte Dmin und Dmax liegen, die nach folgenden Formeln ermittelt werden: Dmin = d + (2H x a) Dmax = 1,015 x [d + (2H x b)] Dabei gilt: 7.1.5.1.1. Bei Reifengrößen, die nicht in den Tabellen in Anhang 5 dieser Regelung aufgeführt sind, entsprechen „H“ und „d“ den Definitionen in Absatz 7.1.2.1. 7.1.5.1.2. Bei den in Absatz 7.1.2.2 genannten Reifengrößen ist H = 0,5 (D - d), wobei „D“ der Außendurchmesser und „d“ der Felgennenndurchmesser ist, die in den oben genannten Tabellen für die betreffende Reifengröße angegeben sind. 7.1.5.1.3. Koeffizient „a“ = 0,97 7.1.5.1.4. Koeffizient „b“:   Radialreifen Diagonalreifen und Gürtelreifen mit Diagonalkarkasse bei Normalreifen 1,04 1,07 bei Spezialreifen 1,06 1,09 7.1.5.2. Bei M-und-S-Reifen darf der nach Absatz 7.1.5.1 berechnete größte Außendurchmesser (Dmax) um nicht mehr als 1 % überschritten werden. 8.   ÄNDERUNGEN DER GENEHMIGUNG 8.1. Jede einen Runderneuerungsbetrieb betreffende Änderung einer beliebigen Angabe dieses Runderneuerungsbetriebs in dem Antrag auf Genehmigung nach Absatz 4 ist der Genehmigungsbehörde mitzuteilen, die den Runderneuerungsbetrieb genehmigt hat. Diese Behörde kann dann entweder: 8.1.1. die Auffassung vertreten, dass die vorgenommenen Änderungen keine nennenswerte nachteilige Auswirkung haben und der Runderneuerungsbetrieb in jedem Fall noch den Vorschriften entspricht, oder 8.1.2. eine ergänzende Ermittlung zur Genehmigung verlangen. 8.2. Die Bestätigung oder Versagung der Genehmigung ist den Vertragsparteien des Übereinkommens, die diese Regelung anwenden, unter Angabe der Änderungen nach dem Verfahren nach Absatz 5.7 mitzuteilen. 9.   ÜBEREINSTIMMUNG DER PRODUKTION Die Verfahren zur Kontrolle der Übereinstimmung der Produktion müssen den in Anhang 2 zum Übereinkommen (E/ECE/324-E/ECE/TRANS/505/Rev.2) beschriebenen Verfahren entsprechen, wobei die folgenden Vorschriften eingehalten sein müssen. 9.1. Der nach dieser Regelung genehmigte Runderneuerungsbetrieb muss den Vorschriften des Absatzes 6 entsprechen. 9.2. Der Inhaber der Genehmigung muss sicherstellen, dass in jedem Produktionsjahr, über das Jahr verteilt, mindestens die nachstehende Zahl Reifen, die für die Baureihe der laufenden Produktion repräsentativ sind, nach den Vorschriften dieser Regelung überprüft und geprüft wird: 9.2.1. 0,01  % der gesamten Jahresproduktion, aber keinesfalls weniger als 2 und nicht unbedingt mehr als 10. 9.3. Werden die Prüfungen nach Absatz 9.2 von der Genehmigungsbehörde oder unter ihrer Aufsicht durchgeführt, dann können die Ergebnisse als Teil oder anstelle der Ergebnisse der in Absatz 9.4 vorgeschriebenen Prüfungen verwendet werden. 9.4. Die Behörde, die den Runderneuerungsbetrieb genehmigt hat, kann jederzeit die in jeder Fertigungsanlage angewandten Verfahren zur Kontrolle der Übereinstimmung überprüfen. Bei jeder Fertigungsanlage muss die Genehmigungsbehörde während und in jedem Produktionsjahr stichprobenweise Muster auswählen, und es muss mindestens die nachstehende Zahl Reifen, die für die Baureihe der laufenden Produktion repräsentativ sind, nach den Vorschriften dieser Regelung überprüft und geprüft werden: 9.4.1. 0,01  % der gesamten Jahresproduktion, aber keinesfalls weniger als 2 und nicht unbedingt mehr als 10. 9.5. Die in Absatz 9.4 vorgeschriebenen Prüfungen und Überprüfungen können anstelle der in Absatz 9.2 genannten durchgeführt werden. 10.   MASSNAHMEN BEI ABWEICHUNGEN IN DER PRODUKTION 10.1. Die für einen Runderneuerungsbetrieb nach dieser Regelung erteilte Genehmigung kann zurückgenommen werden, wenn die Vorschriften des Absatzes 9 nicht eingehalten sind oder der Runderneuerungsbetrieb beziehungsweise die in diesem Runderneuerungsbetrieb runderneuerten Reifen den Vorschriften des Absatzes 9 nicht entsprechen. 10.2. Nimmt eine Vertragspartei des Übereinkommens, die diese Regelung anwendet, eine von ihr erteilte Genehmigung zurück, so hat sie unverzüglich die anderen Vertragsparteien des Übereinkommens von 1958, die diese Regelung anwenden, hierüber mit einem Mitteilungsblatt zu unterrichten, das dem Muster in Anhang 1 dieser Regelung entspricht. 11.   ENDGÜLTIGE EINSTELLUNG DER PRODUKTION Die Behörde, die die Genehmigung für den Runderneuerungsbetrieb erteilt hat, muss von der Einstellung des Betriebs und der Produktion runderneuerter Reifen, die unter den Anwendungsbereich dieser Regelung fallen, unterrichtet werden. Nach Erhalt dieser Mitteilung hat die Behörde die anderen Vertragsparteien des Übereinkommens von 1958, die diese Regelung anwenden, hierüber mit einem Mitteilungsblatt zu unterrichten, das dem Muster in Anhang 1 dieser Regelung entspricht. 12.   NAMEN UND ANSCHRIFTEN DER TECHNISCHEN DIENSTE, DIE DIE PRÜFUNGEN FÜR DIE GENEHMIGUNG DURCHFÜHREN, DER PRÜFLABORATORIEN UND DER BEHÖRDEN 12.1. Die Vertragsparteien des Übereinkommens von 1958, die diese Regelung anwenden, übermitteln dem Sekretariat der Vereinten Nationen die Namen und Anschriften der Technischen Dienste, die die Prüfungen für die Genehmigung durchführen, und gegebenenfalls der zugelassenen Prüflaboratorien sowie der Behörden, die die Genehmigung erteilen und denen die in anderen Ländern ausgestellten Mitteilungsblätter für die Erteilung oder Versagung oder Zurücknahme der Genehmigung oder die endgültige Einstellung der Produktion zu übersenden sind. 12.2. Die Vertragsparteien des Übereinkommens von 1958, die diese Regelung anwenden, können Laboratorien von Reifenherstellern oder Runderneuerungsbetrieben nutzen und zugelassene Prüflaboratorien in ihrem oder im Hoheitsgebiet einer anderen Vertragspartei des Übereinkommens von 1958 benennen, wenn die zuständige Behörde der letztgenannten Vertragspartei diesem Verfahren vorher zugestimmt hat. 12.3. Falls eine Vertragspartei des Übereinkommens von 1958 Absatz 12.2 anwendet, kann sie sich auf Wunsch bei den Prüfungen vertreten lassen. ANHANG 1 MITTEILUNG (größtes Format: A4 (210 mm x 297 mm)) ANHANG 2 ANORDNUNG DES GENEHMIGUNGSZEICHENS Das oben dargestellte, an einem runderneuerten Reifen angebrachte Genehmigungszeichen besagt, dass der betreffende Runderneuerungsbetrieb in den Niederlanden (E 4) unter der Nummer 109R002439 genehmigt wurde und den Vorschriften dieser Regelung in ihrer ursprünglichen Fassung (00) entspricht. Die Genehmigungsnummer ist in der Nähe des Kreises entweder über, unter, links oder rechts von dem Buchstaben „E“ anzuordnen. Die Ziffern der Genehmigungsnummer müssen, bezogen auf den Buchstaben „E“, auf einer Seite und in derselben Richtung angeordnet sein. Die Verwendung römischer Zahlen bei Genehmigungsnummern ist zu vermeiden, um Verwechslungen mit anderen Zeichen auszuschließen. ANHANG 3 ANORDNUNG DER AUFSCHRIFTEN BEI RUNDERNEUERTEN REIFEN   MINDESTHÖHE DER AUFSCHRIFTEN (mm)   Reifen mit einem Felgendurchmesser ≤ Code 20 oder ≤ 508 mm oder einer Querschnittsbreite ≤ 235 mm oder ≤ 9″ Reifen mit einem Felgendurchmesser > Code 20 oder > 508 mm oder einer Querschnittsbreite > 235 mm oder > 9″ b 6 9 c 4 d 6 Dieses Beispiel bezeichnet einen runderneuerten Reifen: mit einer Nennquerschnittsbreite von 295, mit einem Nennquerschnittsverhältnis von 80, in Radialbauart (R), mit einem Felgennenndurchmesser von 572 mm, dessen Code 22,5 ist, mit einer Tragfähigkeit von 3 550  kg (bei Einzelbereifung) und 3 150  kg (bei Zwillings- oder Doppelbereifung), ausgedrückt durch die jeweiligen Tragfähigkeitskennzahlen 152 und 148 nach Anhang 4 dieser Regelung, mit der Nenn-Geschwindigkeitskategorie K (entspricht der Geschwindigkeit von 110 km/h), der bei der alternativen Tragfähigkeit „besonderer Hinweis“ verwendet werden kann und mit der Geschwindigkeitskategorie L (entspricht der Geschwindigkeit von 120 km/h) versehen ist; die Tragfähigkeit beträgt 3 350  kg (bei Einzelbereifung) und 3 000  kg (bei Zwillings- oder Doppelbereifung), ausgedrückt durch die jeweiligen Tragfähigkeitskennzahlen 150 und 146 nach Anhang 4 dieser Regelung, der ohne Schlauch montiert wird („TUBELESS“) und ein M-und-S-Reifen ist (M+S), der in der Woche 25, 26, 27 oder 28 des Jahres 2003 runderneuert wurde, der bei den Belastungs-/Geschwindigkeits-Dauerprüfungen bis zu einem Druck von 620 kPa (PSI-Kennzahl 90) aufgepumpt werden muss. Die Aufschriften, die die Reifenbezeichnung bilden, werden wie folgt angeordnet: a) Die Bestandteile der Größenbezeichnung, d. h. die Nennquerschnittsbreite, das Nennquerschnittsverhältnis, die Bauartbezeichnung (falls vorhanden) und der Felge

Quellenbestand vom 5. Oktober 2026. Die Sammlung wird schrittweise erweitert. Dokumentfassungen sind nicht mit der Zahl eigenständiger Gesetze gleichzusetzen.